No se trata de lubricar más. Se trata de lubricar mejor.
Una mejora de lubricación vale lo que se pueda demostrar. Francisco Castro, asesor técnico en Interflon Ibérica, cuenta cómo trabaja en planta: observar antes de proponer, fijar una línea de partida, probar en producción y medir el resultado en el coste total de mantener el activo, no en el precio por litro.
Índice
- ¿Qué significa lubricar mejor y no más?
- Usar el lubricante adecuado, en la cantidad adecuada, en el punto adecuado y con un método que permita medir el impacto. Más lubricante no es más protección: a menudo es más consumo, más suciedad y más intervenciones. Lo que importa es que el equipo funcione y que se pueda demostrar.
- ¿Qué es una línea de partida en lubricación?
- La fotografía técnica de la planta antes de intervenir: qué lubricantes se usan, dónde, cómo, con qué frecuencia, cuánto se consume, qué tareas generan y qué averías se repiten. Sin ella, el después se confunde con una impresión y la mejora no se puede demostrar.
- ¿Cómo se calcula el coste total de lubricación?
- Sumando el producto, las horas de intervención, la limpieza asociada, los recambios, el riesgo de parada y el impacto sobre producción. El precio por litro es solo el primer sumando: un lubricante barato sale caro si obliga a intervenir cada día o atrae suciedad al punto.
- ¿Basta con cambiar de lubricante?
- No. La tecnología ayuda, pero el resultado depende de entender la aplicación: carga, velocidad, temperatura, contaminación, compatibilidad y método. El cambio de producto es la última pieza de un diagnóstico, no la primera, y se valida con una prueba medida en producción.
Cada planta tiene su propia realidad. Mi trabajo como Technical Advisor, es decir, como asesor técnico de lubricación y mantenimiento, consiste en entenderla, establecer una línea de partida, intervenir y demostrar el resultado. Bien planteada, la lubricación industrial es una herramienta de fiabilidad, productividad y ahorro.
La tesis cabe en una frase: no se trata de aplicar más lubricante. Se trata de utilizar el lubricante adecuado, en la cantidad adecuada, en el punto adecuado y con un método que permita medir el impacto. Lo que sigue es cómo trabajo para que eso no se quede en una frase.
Una fábrica no es un reto: es una oportunidad
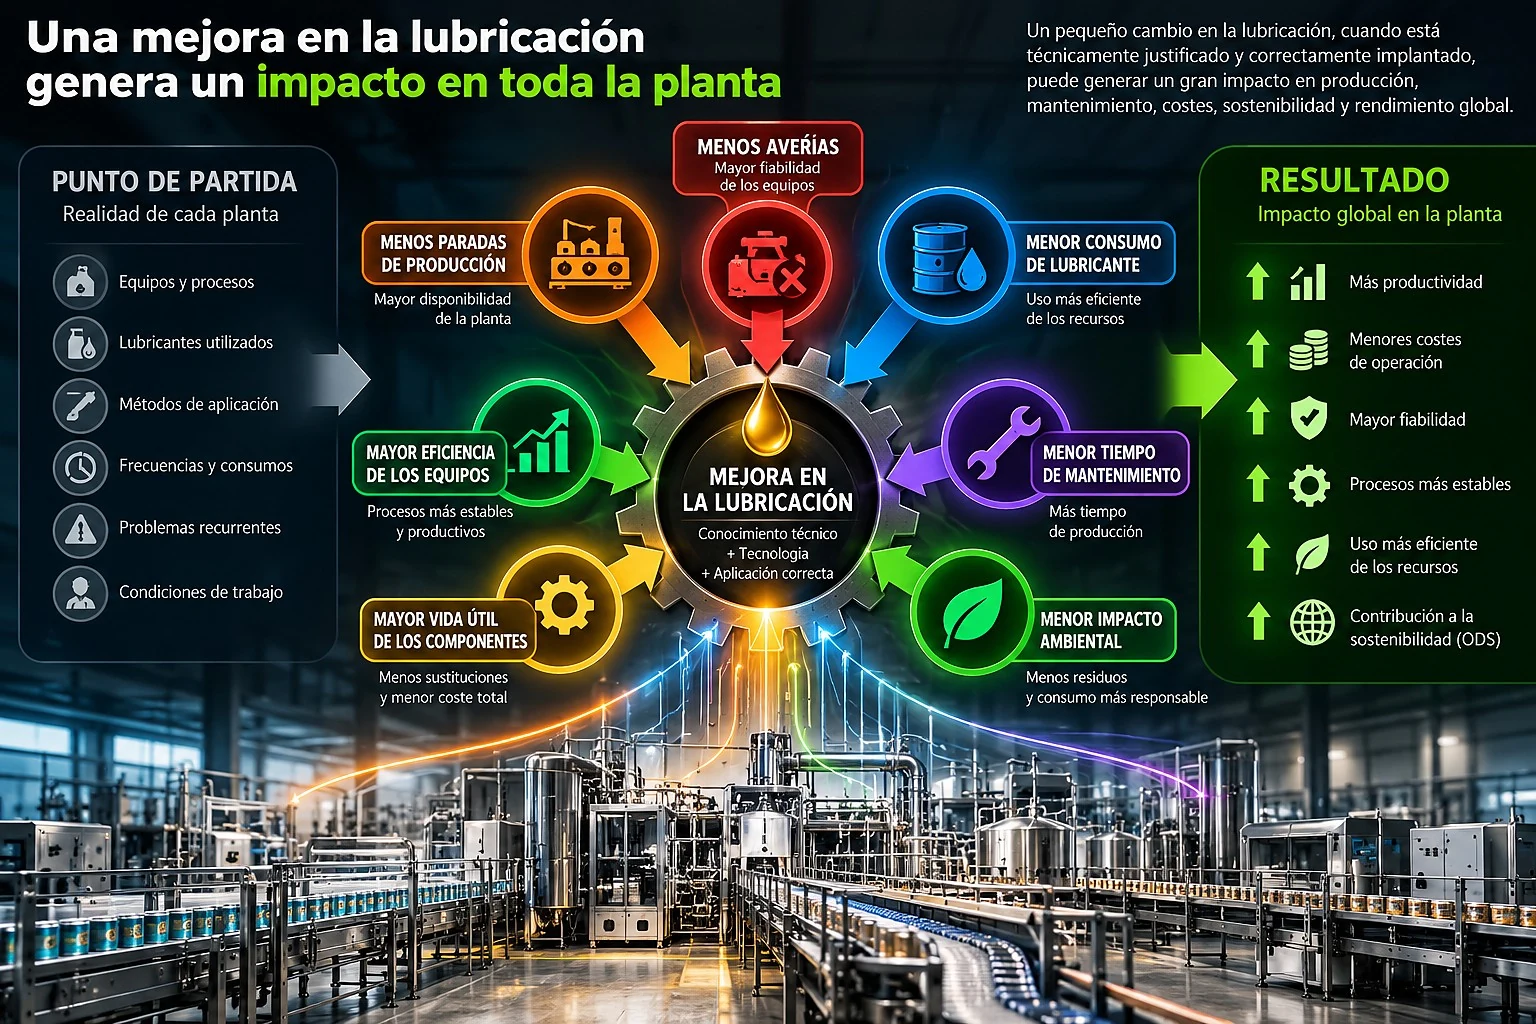
Entrar en una planta no es ir a resolver un problema suelto: es encontrar una oportunidad de mejorar un modelo de producción. Por eso la primera pregunta no es qué producto poner aquí, sino qué está ocurriendo realmente, por qué ocurre y qué impacto tiene en la planta.
La planta es un sistema, no una suma de máquinas
Una instalación industrial es un sistema en el que interactúan máquinas, personas, procesos, mantenimiento, producción, energía, materiales y tiempos. Cuando una variable cambia, el efecto puede aparecer muy lejos del punto donde comenzó el problema.
Una cadena puede parecer igual a otra y, sin embargo, trabajar con distinta carga, velocidad, temperatura, humedad, agua de lavado, polvo, resina o frecuencia de intervención. Una cerradora, un transportador o un rodamiento no deben analizarse fuera del proceso en el que trabajan. La oportunidad aparece cuando el problema se entiende dentro de su contexto: ahí una modificación aparentemente pequeña puede convertirse en una mejora de disponibilidad, una reducción de consumo o una reducción de horas de mantenimiento.
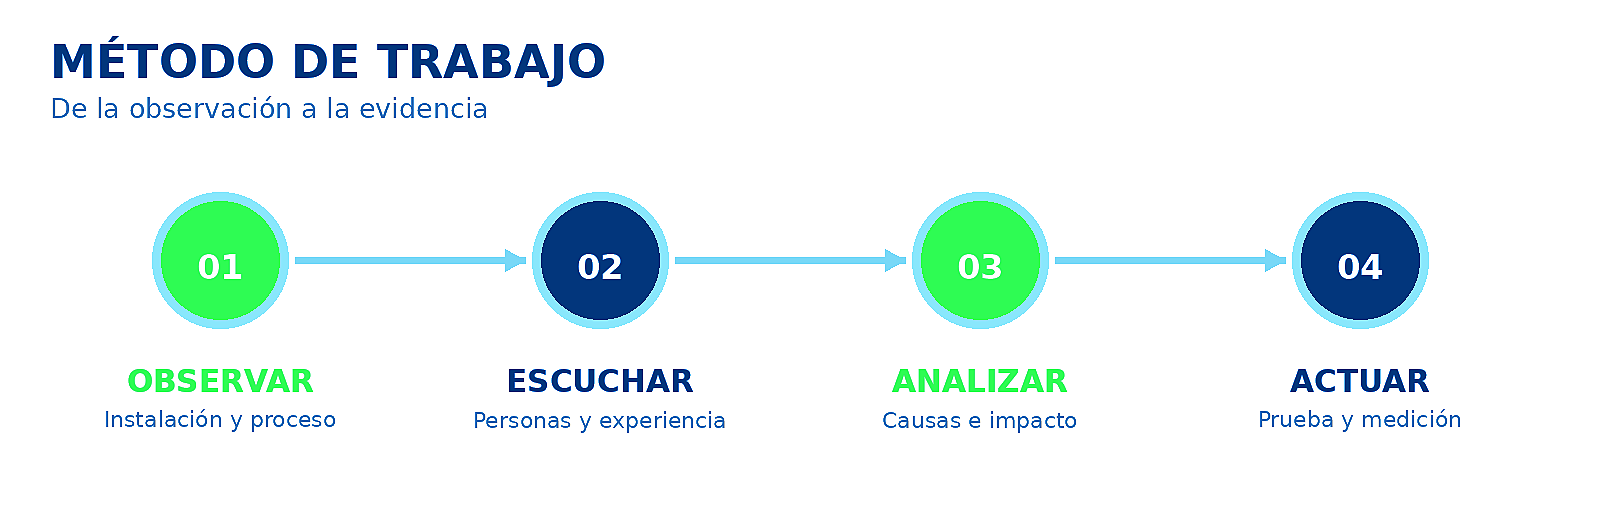
- Observar la instalación y el proceso. Antes de proponer nada, ver la máquina trabajando en sus condiciones reales: carga, velocidad, temperatura, contaminación y cómo se interviene hoy.
- Escuchar a las personas y su experiencia. Producción, mantenimiento, ingeniería y, sobre todo, quien opera el equipo cada día, que suele conocer síntomas que no llegan a ningún parte.
- Analizar causas e impacto. Convertir lo observado en una hipótesis técnica: qué falla, por qué, cuánto cuesta hoy y qué variable debería moverse.
- Actuar con prueba y medición. Intervenir en un punto concreto, en producción, con la forma de comprobar el resultado acordada antes de empezar.
Todo el método se apoya en un principio que aplico en cada visita: la mejora industrial empieza cuando la observación sustituye a la suposición y cuando el problema se formula de manera que pueda ser medido.
La mejora industrial empieza cuando la observación sustituye a la suposición.
Trazar la realidad de cada planta antes de intervenir
Consiste en construir una fotografía técnica propia de cada instalación: qué lubricantes se usan, dónde, cómo, con qué frecuencia, cuánto se consume, qué tareas generan y qué averías se repiten. Esa fotografía es la línea de partida, y sin ella el después se confunde con una impresión.
Qué se traza en una planta
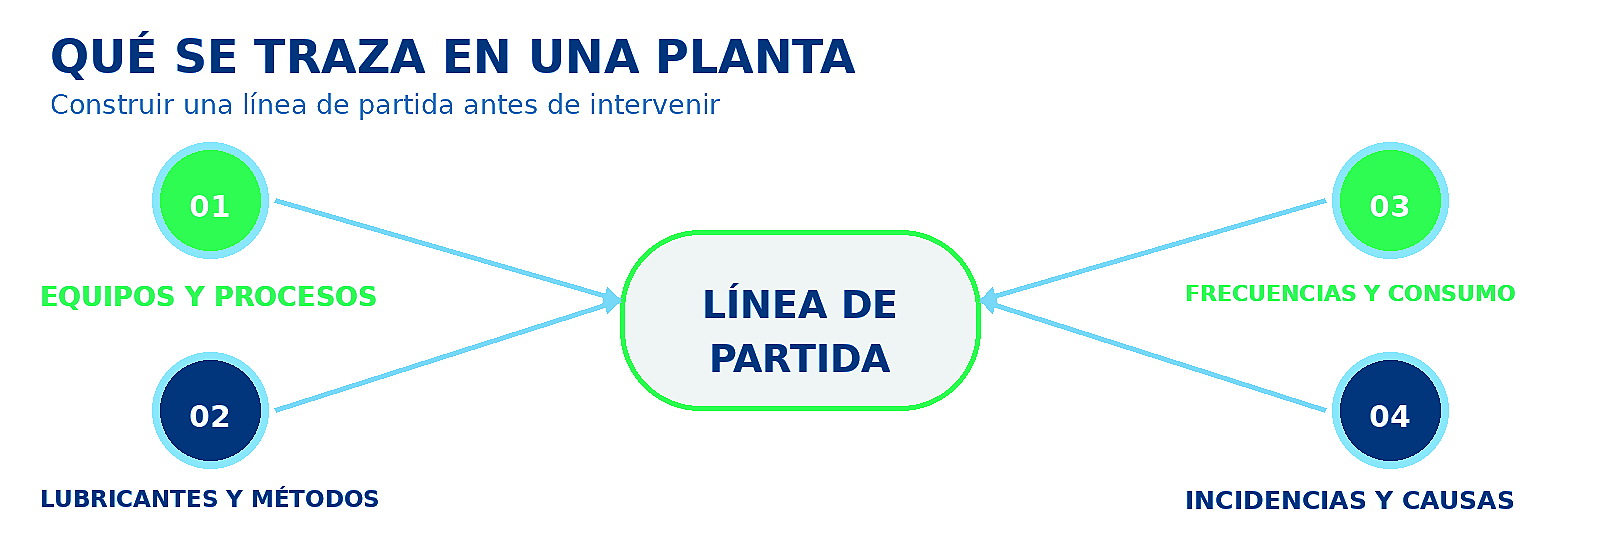
Uno de los puntos fundamentales de mi forma de trabajar es construir una fotografía técnica propia de cada instalación. No se trata de aplicar una solución estándar a todas las fábricas, sino de establecer una línea de partida objetiva sobre la que se pueda trabajar. Cada planta tiene distintos equipos, procesos, materiales, turnos, niveles de carga, condiciones ambientales, personas y problemas. Incluso dos máquinas aparentemente iguales pueden requerir estrategias diferentes de lubricación.
Trazar la realidad significa recoger cuatro bloques de información: los equipos y procesos; los lubricantes y los métodos con que se aplican; las frecuencias y los consumos; y las incidencias que se repiten, con sus causas. En concreto: qué lubricantes se utilizan, dónde y cómo se aplican, con qué frecuencia, cuánto se consume, qué tareas de mantenimiento generan, qué contaminación aparece y qué averías vuelven una y otra vez.
Lo que busca cada departamento
También significa entender qué está intentando conseguir cada departamento. Producción puede estar intentando evitar una parada corta pero repetitiva. Mantenimiento puede estar luchando contra un desgaste que obliga a intervenir cada cierto tiempo. Y un operador puede conocer un síntoma que no aparece en ningún informe.
Toda esa información construye la línea de partida, y sin línea de partida el después puede confundirse con una impresión. La planta primero se observa y se documenta; después se interviene. La comparación entre el antes y el después es la que permite convertir una percepción de mejora en evidencia técnica. A partir de esa fotografía se priorizan oportunidades, se selecciona el punto de prueba, se define qué variable debe mejorar y se acuerda cómo se comprobará.
Un puente entre producción y mantenimiento
Una planta no funciona solo con máquinas: funciona con departamentos que miran el mismo equipo desde ángulos distintos. Mi papel es traducir esas necesidades a una misma realidad técnica y convertirla en una oportunidad de mejora que todos puedan comprobar en la máquina.
El mismo equipo, visto desde cada departamento
Producción busca continuidad, productividad y cumplimiento de objetivos. Mantenimiento busca fiabilidad, disponibilidad y evitar averías. Ingeniería aporta criterios de diseño, proceso y mejora. Los operadores conocen el comportamiento diario del equipo, incluidos los síntomas que muchas veces no llegan a un parte formal. Mi papel como Technical Advisor es construir puentes entre todos ellos y traducir necesidades distintas a una misma realidad técnica.
Escuchar a unos y a otros no es una formalidad: es una parte del diagnóstico. La misma incidencia puede interpretarse como «fallo de lubricación», «parada de producción» o «problema de calidad» según quién la explique. El trabajo técnico consiste en conectar esas perspectivas, identificar el punto común y proponer una forma de comprobar la hipótesis en la máquina.
La confianza se construye en la máquina
Esos puentes tienen un objetivo todavía más importante: generar confianza. La confianza se construye cuando lo que se propone técnicamente funciona en la máquina, cuando los resultados se pueden medir y cuando las personas de la planta comprueban que la solución facilita de verdad su trabajo.
Por eso el resultado de una intervención no debería quedarse en el punto de lubricación. Tiene que poder explicarse a mantenimiento en términos de horas y componentes, a producción en términos de disponibilidad y continuidad, y a dirección en términos de coste, riesgo y retorno. Son tres lecturas distintas del mismo cambio, y las tres tienen que cuadrar entre sí con los mismos datos de partida.
Del problema a los datos: auditar antes de cambiar nada
La auditoría de lubricación analiza puntos de aplicación, productos, cantidades, frecuencias, métodos, condiciones de trabajo, consumos y problemas recurrentes. Su finalidad no es cambiar un lubricante por otro: es convertir un problema operativo en una hipótesis técnica que pueda probarse.
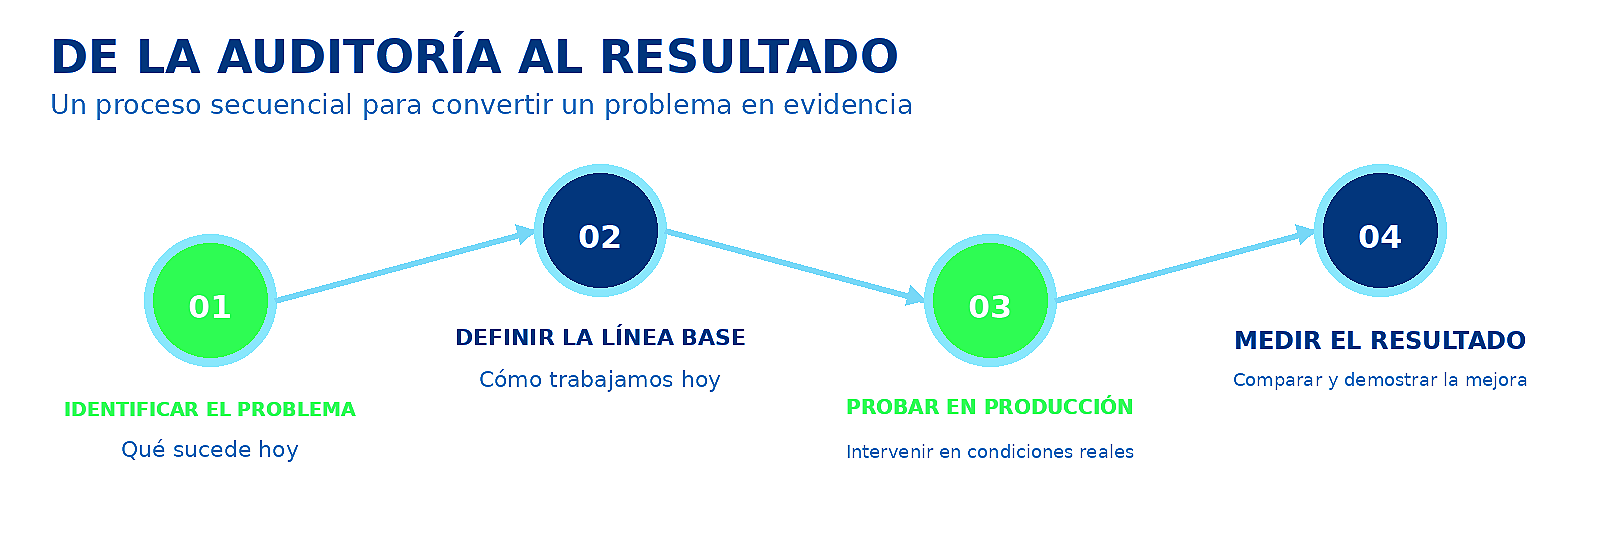
- Identificar el problema. Qué sucede hoy, contado con hechos de la máquina y no con impresiones.
- Definir la línea base. Cómo se trabaja hoy: consumo, frecuencia de aplicación, horas de intervención e incidencias.
- Probar en producción. Intervenir en condiciones reales, no en un banco de pruebas.
- Medir el resultado. Comparar con la línea base, con el mismo indicador, y demostrar la mejora.
Lo que provoca una mala lubricación
Una mala lubricación puede contribuir a desgaste prematuro, sobrecalentamientos, fricción excesiva, contaminación, obstrucciones, consumo elevado de lubricante, averías y paradas no planificadas. Por eso la auditoría mira el punto de aplicación entero, no solo el producto que lleva dentro.
En determinadas aplicaciones, una mejora puede empezar con algo aparentemente sencillo: cambiar una grasa, cambiar un aceite o modificar el método de aplicación. Y aquí aparece uno de los aspectos más interesantes de la lubricación industrial: un pequeño cambio técnicamente justificado puede tener un impacto económico importante. El valor puede aparecer al evitar una avería, reducir una parada, disminuir el consumo de lubricante, prolongar la vida de un componente o reducir las horas de intervención de mantenimiento.
La pregunta correcta no es cuánto cuesta el lubricante
La pregunta habitual es «¿cuánto cuesta este lubricante?». La correcta es otra: «¿qué coste total tiene hoy mantener este activo en las condiciones actuales, y qué cambia después de la intervención?» La primera compara etiquetas. La segunda compara resultados.
Cuando el problema se puede describir, la línea de partida se puede medir y el resultado se puede comparar, la conversación deja de ser una opinión sobre productos y pasa a ser una decisión técnica. Una decisión que producción, mantenimiento y dirección pueden revisar cada uno con sus propios indicadores, y que se sostiene sin que nadie tenga que creer a nadie.
La conversación deja de ser una opinión sobre productos y pasa a ser una decisión técnica.
El precio por litro no es el coste de lubricación
El coste real aparece cuando se mira el activo y el proceso completos: producto, intervención, limpieza asociada, recambios, riesgo de parada e impacto sobre producción. Un lubricante barato puede salir caro si obliga a intervenir cada día, atrae suciedad o no protege el punto.
Qué suma el coste total
Un lubricante barato puede ser caro si exige intervenciones diarias, genera un consumo elevado, atrae suciedad, obliga a limpiar con frecuencia o no controla las condiciones del punto de aplicación. Por eso el criterio útil no es el precio unitario aislado: es el coste total de mantener el activo lubricado y disponible.
Ese coste tiene cuatro componentes que conviene mirar a la vez: el producto (consumo por precio unitario), el mantenimiento (horas de intervención y limpieza), el activo (recambios y vida útil de los componentes) y la producción (disponibilidad, paradas y producto perdido). Esta forma de analizar una aplicación cambia también la conversación con la empresa: permite que producción, mantenimiento y dirección valoren la misma intervención con indicadores distintos, pero conectados.
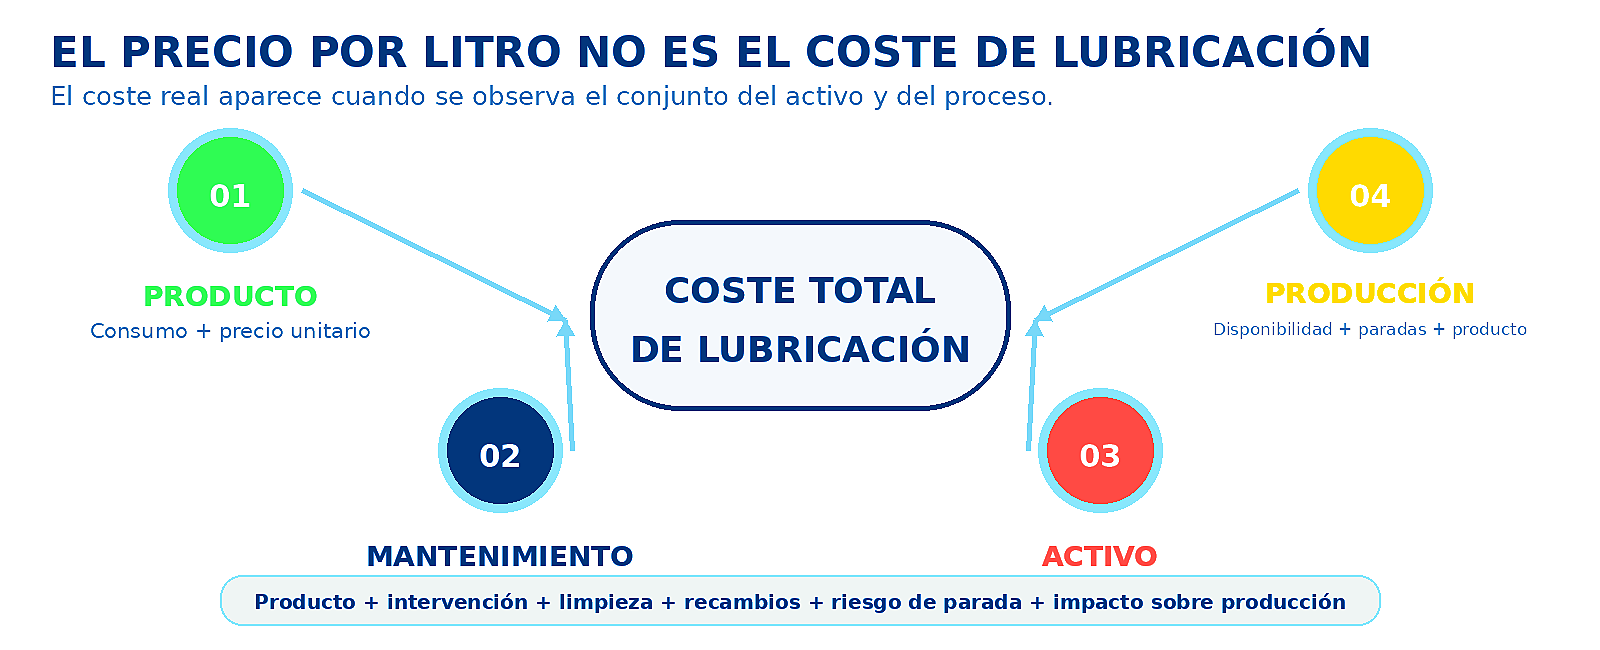
Coste total de lubricación = producto + intervención + limpieza asociada + recambios + riesgo de parada + impacto sobre producción.
Tecnología MicPol®: cuando la química se convierte en comportamiento de superficie
MicPol® combina micronización y polarización. Según la documentación oficial de Interflon, la micronización facilita que componentes del lubricante penetren en poros y microirregularidades de la superficie, y la polarización favorece su adhesión a la superficie metálica.
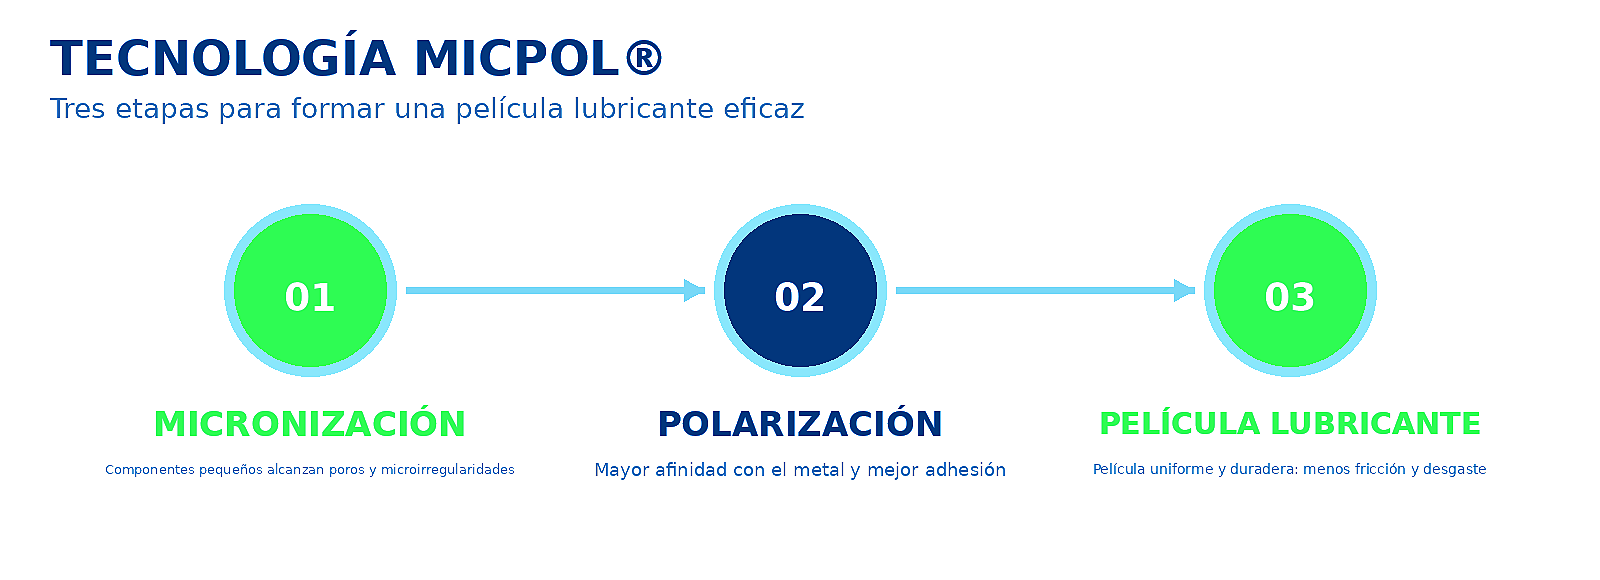
- Micronización. Componentes de tamaño muy pequeño que alcanzan los poros y las microirregularidades de la superficie.
- Polarización. Mayor afinidad con el metal y mejor adhesión al punto que se lubrica.
- Película lubricante. Una película uniforme y duradera, con menos fricción y menos desgaste.
Por qué importa en condiciones reales de planta
En condiciones reales de planta, esto es relevante cuando aparecen humedad, polvo, resina, agua, presión, cargas o temperatura. El objetivo no es saturar el punto de lubricación, sino mantener una película eficaz y reducir la necesidad de intervención.
Pero MicPol® no sustituye al conocimiento del punto de aplicación. La tecnología es una herramienta dentro de una decisión técnica que debe considerar carga, velocidad, temperatura, contaminación, compatibilidad, método de aplicación y requisitos del proceso. Puede ofrecer una ventaja de comportamiento, pero el resultado industrial depende de identificar bien la aplicación, aplicar la cantidad adecuada y verificar el resultado en las condiciones reales de la planta. La tecnología no sustituye al asesoramiento: lo hace más preciso cuando se usa dentro de un método de diagnóstico y medición.
Tres casos reales: lo que cambia cuando se mide
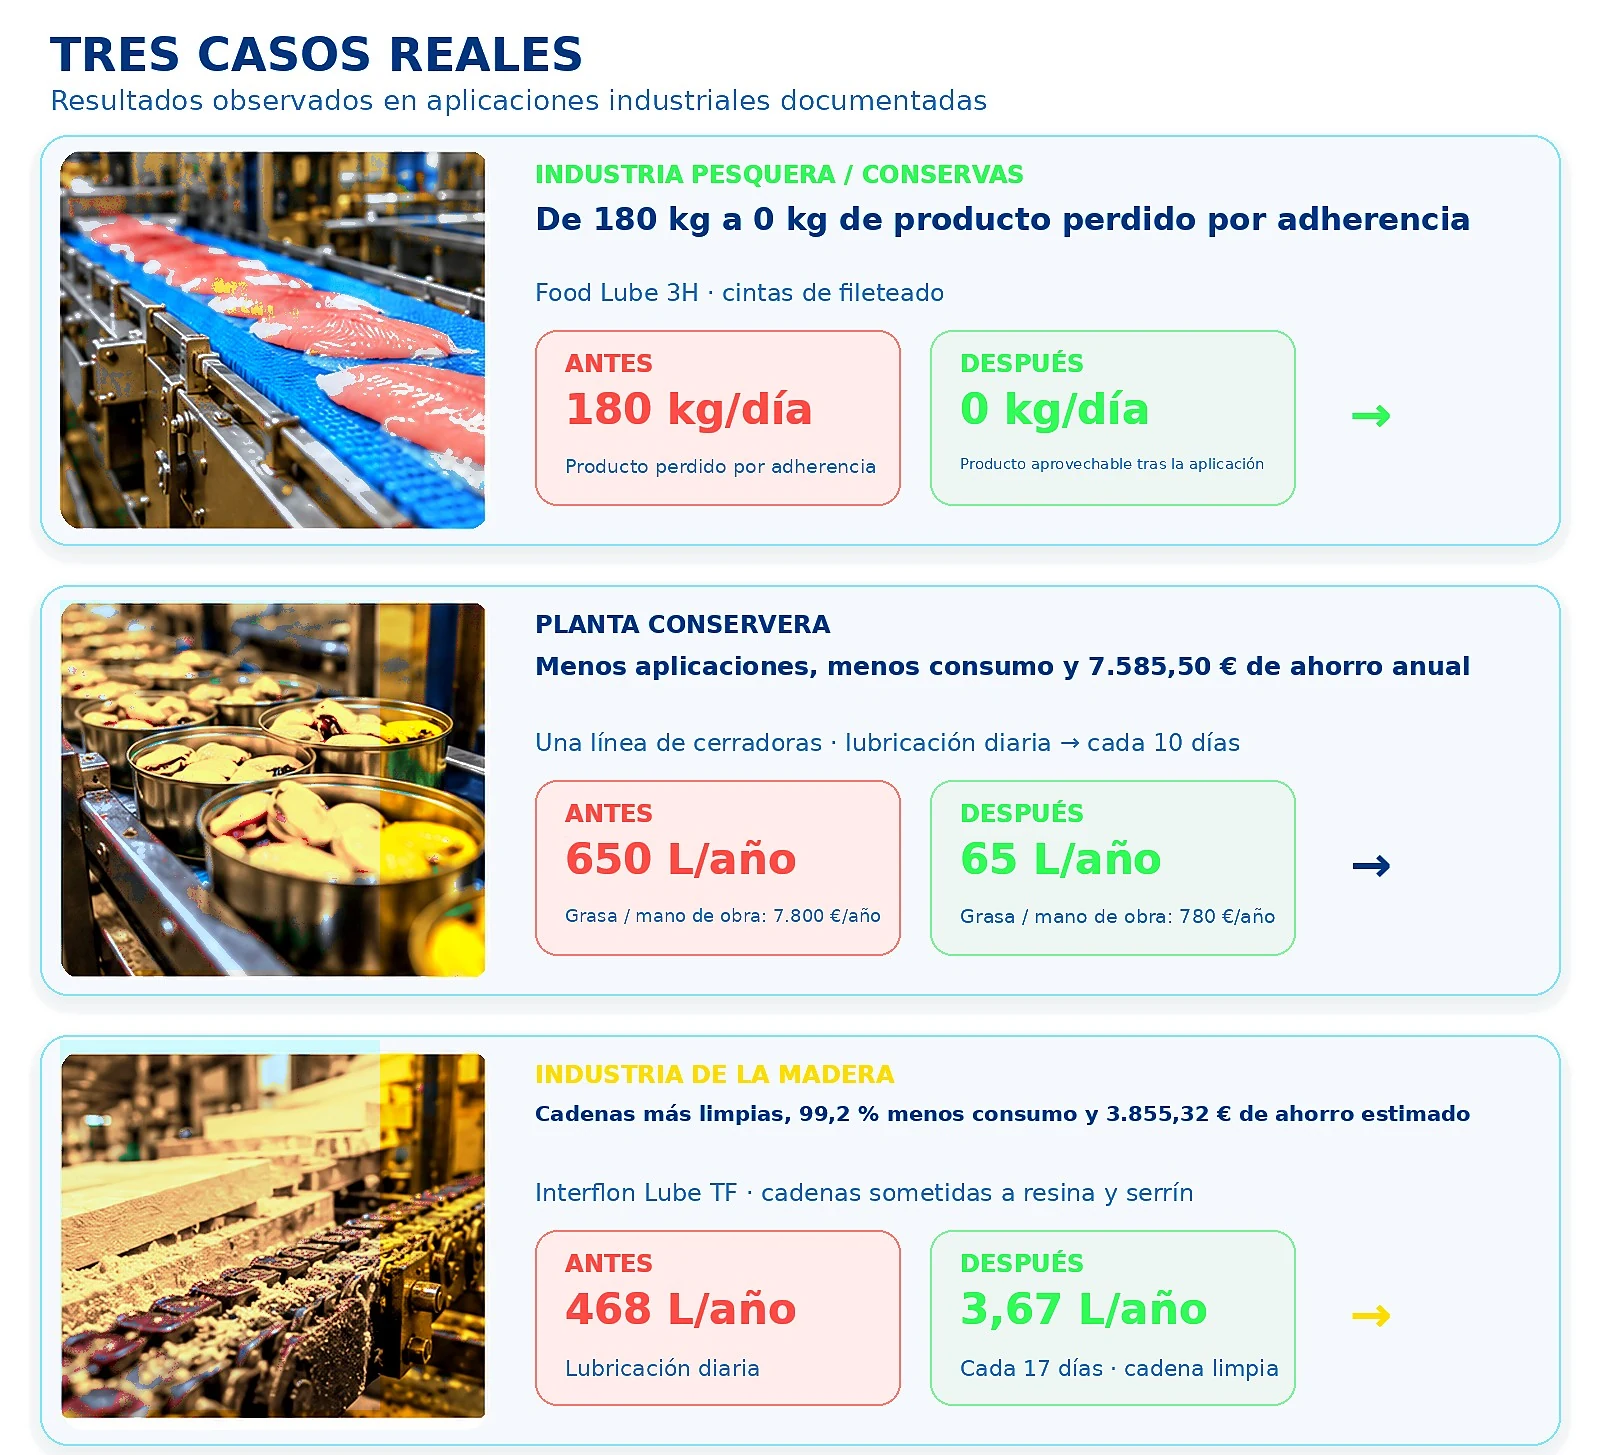
Son tres aplicaciones documentadas en las que una decisión de lubricación terminó afectando al producto aprovechable, las horas de mantenimiento, el consumo, la limpieza, la vida útil y la disponibilidad. En todas, el valor aparece al analizar el proceso completo y medirlo.
| Caso e indicador | Antes | Después | Fuente |
|---|---|---|---|
| Pesca y conservas · producto perdido por adherencia en cintas de fileteado | unos 180 kg/día | 0 kg/día | [2] |
| Conservera · frecuencia de lubricación de la línea de cerradoras | diaria | cada 10 días | [4] |
| Conservera · consumo de grasa | 650 L/año | 65 L/año | [4] |
| Conservera · partida de grasa y mano de obra del informe | 7.800 €/año | 780 €/año | [4] |
| Madera · frecuencia de lubricación en tres cadenas con resina y serrín | diaria | cada 17 días | [3] |
| Madera · consumo de lubricante | 468 L/año | 3,67 L/año | [3] |
Pesca y conservas. En una línea de fileteado, el producto se quedaba pegado a las cintas: unos 180 kilos al día de producto perdido por adherencia. Tras aplicar Food Lube 3H, la pérdida por adherencia pasó a cero.dato de cliente (con permiso)
Planta conservera. La línea de cerradoras se lubricaba a diario. Al pasar a una aplicación cada 10 días, el consumo de grasa bajó de 650 a 65 litros al año, y la partida de grasa y mano de obra del informe, de 7.800 a 780 euros al año. El informe económico de la planta recoge un ahorro anual de 7.585,50 euros.dato de cliente (con permiso)
Industria de la madera. La prueba se hizo en tres cadenas sometidas a resina y serrín, en condiciones reales de producción, con Interflon Lube TF. La lubricación pasó de diaria a una cada 17 días, el consumo de 468 a 3,67 litros al año, un 99,2 % menos, y las cadenas quedaron limpias. El ahorro económico estimado es de 3.855,32 euros.dato de cliente (con permiso)
En todos ellos, el valor aparece cuando la solución se analiza sobre el proceso completo y los resultados se expresan con indicadores concretos. Son resultados de esas plantas y en sus condiciones: no se extrapolan a otra instalación sin medir la suya.
Eficiencia industrial también significa consumir mejor
Reducir el consumo de lubricante, alargar los intervalos de intervención y evitar sustituciones prematuras contribuye a una operación más eficiente. La sostenibilidad más creíble no está en la declaración: está en los indicadores, cuando esos resultados se han medido y verificado.
Sostenibilidad que se puede medir
En términos de la Agenda 2030 de Naciones Unidas, estas mejoras pueden alinearse con los Objetivos de Desarrollo Sostenible (ODS) de industria e innovación y de producción y consumo responsables, sin convertir una aplicación de lubricación en una declaración automática de cumplimiento de un ODS.
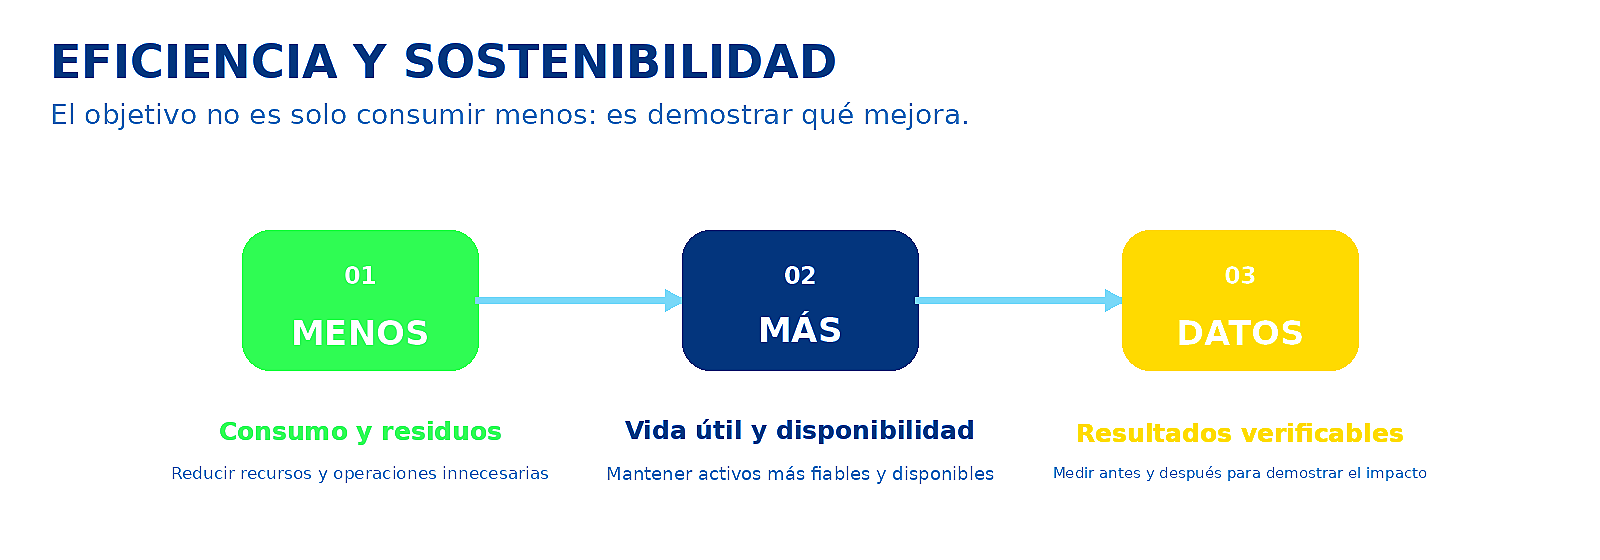
La sostenibilidad industrial más creíble aparece en los indicadores: menos producto desperdiciado, menos consumo, menos residuos asociados a las intervenciones y mayor vida útil de los componentes, siempre que esos resultados se hayan medido y verificado. El objetivo no es solo consumir menos, sino demostrar qué mejora: menos consumo y residuos, más vida útil y disponibilidad, y datos del antes y del después que lo prueben.
Una forma de trabajar
Analizar la planta. Entender su realidad. Establecer una línea de partida. Identificar oportunidades. Probar soluciones. Medir resultados. Convertir la mejora técnica en un valor que producción y mantenimiento puedan reconocer.
La mejora técnica tiene valor cuando se puede explicar qué problema existía, qué se cambió, qué indicador se movió y qué impacto tiene ese cambio sobre la planta. Eso es lo que busco aportar como Technical Advisor: conocimiento técnico, tecnología y capacidad de conexión entre las personas que hacen funcionar la fábrica. Hacer puentes entre producción, mantenimiento e ingeniería, y generar confianza a través de esos puentes.
Una buena lubricación no se nota porque se vea más grasa. Se nota porque el equipo trabaja como debe, se interviene cuando corresponde y los resultados pueden explicarse con datos.
Sobre el autor: Francisco Castro
Francisco Castro es Technical Advisor en Interflon Ibérica, especializado en lubricación y mantenimiento industrial. Asesora a plantas industriales en la identificación de necesidades de lubricación y mantenimiento y en la mejora de la fiabilidad de sus instalaciones y equipos.
Trayectoria y formación
Su formación combina tres ámbitos: Automatización y Robótica Industrial por la Universidad Alfonso X el Sabio; náutica, como técnico superior en Transporte Marítimo y Pesca de Altura y Gran Altura; y aviación, con formación de piloto de transporte de línea aérea (ATPL).
La formación industrial aporta comprensión de automatización, control y equipos. La náutica aporta contacto con entornos operativos exigentes y con la realidad del sector pesquero. La aeronáutica añade una cultura de procedimientos, seguridad y disciplina operacional. Son ámbitos distintos que comparten una misma lógica: comprender sistemas complejos, anticipar riesgos, trabajar con procedimientos y tomar decisiones con información técnica verificable. Ese mismo hilo recorre el método de este artículo: fijar la línea de partida, probar en producción y decidir con datos.
Una visión transversal
Su trayectoria combina industria, automatización, sector marítimo y aviación. Actualmente trabaja con empresas industriales, incluidas instalaciones de los sectores alimentario, conservero, pesquero, maderero, del aluminio, del PVC, de la fundición, la minería, el lácteo y los mataderos, analizando aplicaciones de lubricación y oportunidades de mejora de fiabilidad, mantenimiento y eficiencia.
Su enfoque parte de una premisa sencilla: una solución técnica tiene que entender el proceso, conectar con las personas que lo operan y poder justificarse con datos. La tecnología ayuda a analizar. Los procedimientos ayudan a decidir. La experiencia en campo permite interpretar lo que sucede realmente. Y las personas que operan y mantienen los equipos aportan la información que completa esa realidad.
¿Qué es una auditoría de lubricación?
Es el análisis de los puntos de aplicación, los productos, las cantidades, las frecuencias, los métodos, las condiciones de trabajo, los consumos y los problemas recurrentes de una planta. No es un cambio de producto: es la forma de convertir un problema operativo en una hipótesis técnica que se puede probar y medir.
¿Por qué no basta con comparar el precio por litro?
Porque el lubricante es solo uno de los costes. Si obliga a intervenir cada día, atrae suciedad o no protege el punto, lo que se ahorra en la factura se pierde en horas de mantenimiento, limpieza, recambios y paradas. Lo que se compara es el coste total de mantener el activo lubricado y disponible.
¿Cómo se demuestra que una mejora de lubricación funciona?
Con una línea de partida medida antes de intervenir y la misma medida después, en condiciones reales de producción. Sin el antes, el después es una impresión. El indicador se acuerda con la planta antes de la prueba: consumo, frecuencia, horas de intervención, producto perdido o disponibilidad.
¿Más lubricante protege más?
No necesariamente. Saturar un punto puede aumentar el consumo, atraer polvo o resina y obligar a limpiar más a menudo. El objetivo es mantener una película eficaz con la cantidad adecuada, en el punto adecuado y con el método adecuado, y comprobarlo en la propia máquina.
Trae una oferta reciente que perdiste por precio y lo que sabías de la planta antes de presentarla. Miramos si había línea de partida, qué indicador se iba a mover y quién en la planta podía comprobarlo. Con eso se ve en veinte minutos si falló el producto, el argumento o el proceso. Puedes escribirnos por WhatsApp o llamarnos al +34 614 45 80 82.
Reserva 30 minutosVigencia de los datosFirma invitada. Las cifras de los tres casos las aporta el autor a partir de documentación técnica de Interflon Ibérica, con las plantas sin nombre: [2] documentación técnica sobre el sector conservero y Food Lube 3H (cintas de fileteado); [3] caso técnico Canter 2, julio de 2026 (prueba en tres cadenas en condiciones reales de producción y evaluación económica estimada); [4] informe económico de aplicación en una planta conservera (frecuencia, consumo, mano de obra y ahorro). Son documentos internos sin versión pública. La descripción de la tecnología MicPol® procede de la documentación oficial de Interflon [1]; su página técnica pública se consultó el 9 de octubre de 2026. Los resultados son de esas plantas y no se extrapolan sin medir la instalación propia. Revisión: abril de 2027.